العربية
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
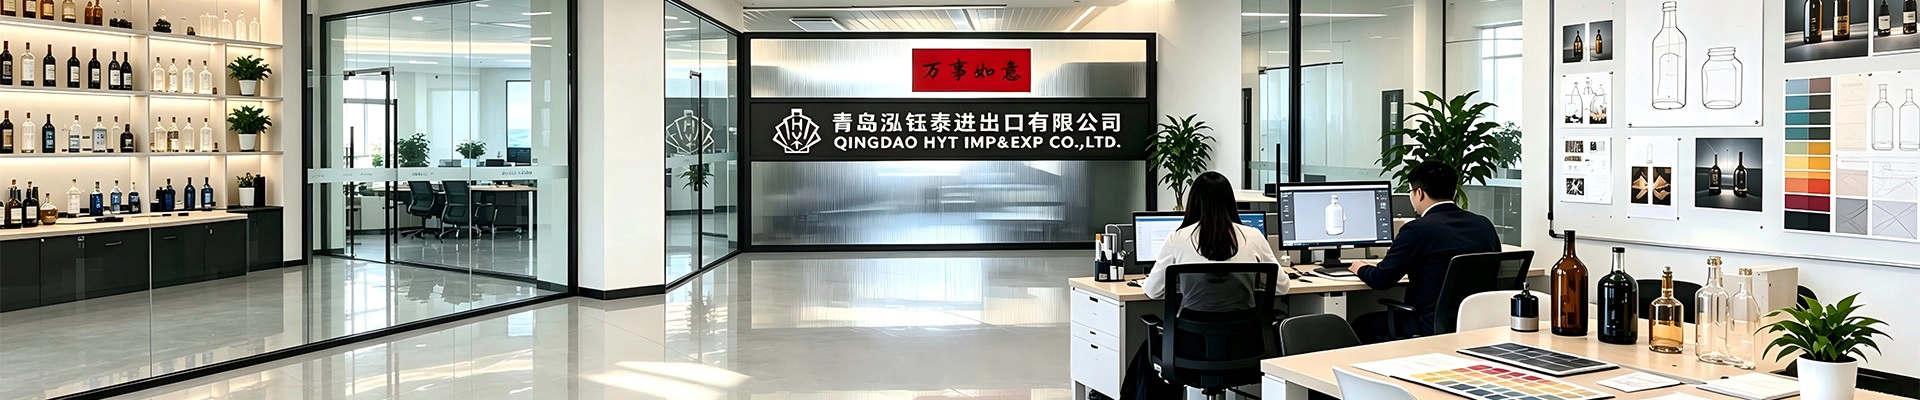
من التشكيل إلى التحميل: ست نقاط تفتيش في فحص الزجاجات
يمكن أن تفشل الزجاجات بطرق يسهل تفويتها. شق شعري في الرقبة. شريحة داخل الفم لا تصبح مرئية إلا عند تركيب الإغلاق. التماس العفن الذي يشبه الظل حتى يتم وضع الزجاجة على صندوق ضوئي. مثل هذه العيوب يمكن أن تترك خط التشكيل دون أن يلاحظها أحد ولا تظهر إلا لاحقًا، في مرحلة التعبئة أو التعبئة، عندما يكون تصحيحها أكثر تكلفة.
ما يقف بين هذه المراحل ليس فحصًا واحدًا، بل سلسلة من عمليات الفحص الموضوعة على طول طريق الإنتاج والتعبئة. كل شيك له غرض مختلف. يعكس التسلسل التالي عملية الفحص المستخدمة في HYT Packaging وممارسات مراقبة الجودة العامة الموجودة بين الشركات المصنعة للحاويات الزجاجية: الفحص البصري اليدوي، فحص الماكينة الأوتوماتيكي، الفحص بمساعدة الضوء، اختبار القوة والأداء، فحص ما قبل التعبئة، وإعادة فحص الصناديق الكرتونية المعبأة قبل الشحن.
التسلسل مهم بقدر ما يهم الشيكات الفردية. يتم إجراء عمليات فحص المظهر والأبعاد أثناء تحرك الزجاجات خلال عملية الإنتاج؛ يتم إجراء اختبار القوة على العينات. يتم تقييم الديكور بعد المعالجة السطحية. ويتم فحص الكرتون بعد تعبئة الزجاجات. يمكن أن تمر الزجاجة بمرحلة ما وتفشل في مرحلة أخرى، لذلك لا ينبغي إغفال أي فحص على افتراض أن الفحص اللاحق سيحدد كل عيب لم يتم إغفاله.
معايير القبول هي جزء أساسي من نظام مراقبة الجودة. يتعين على الأطراف المعنية أن تتفق على من يحدد المعايير، وما هي التفاوتات المطبقة، وما هي العينة المعتمدة التي تعمل كمرجع. بالنسبة لمعظم المشاريع، يجب توثيق هذه المتطلبات في مواصفات الطلب قبل بدء الأدوات والإنتاج. يمكن أن تؤدي التغييرات التي يتم إجراؤها لاحقًا إلى زيادة تكاليف التطوير والتأثير على جداول التسليم.
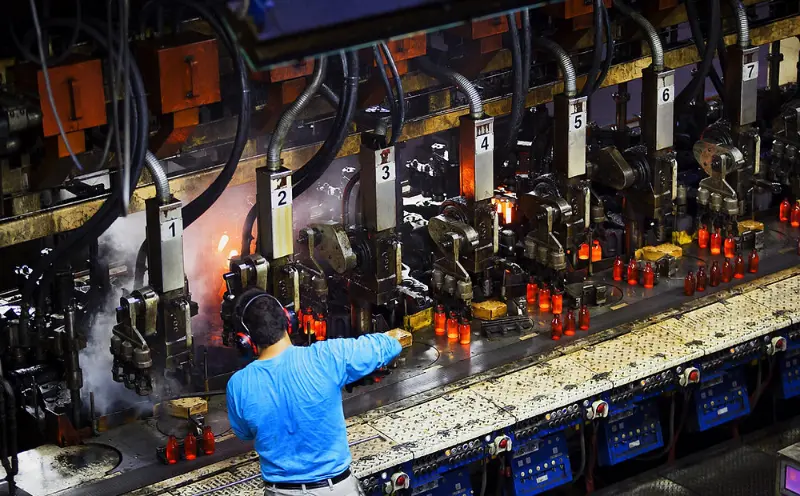 1. التفتيش اليدوي
عيون مدربة، لا تزال تعمل بجانب الآلات
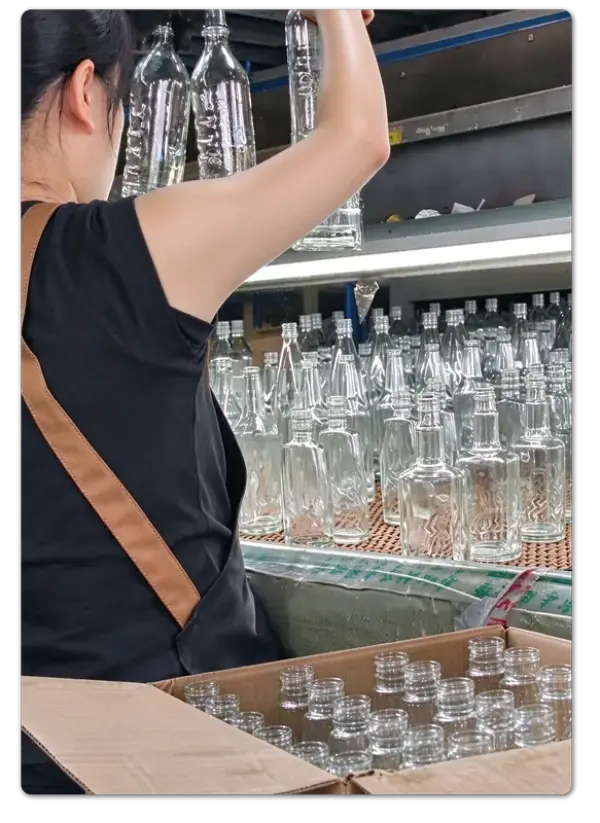
يظل الفحص اليدوي جزءًا مهمًا من مراقبة جودة الزجاجات. حتى في المصانع المجهزة بأنظمة فحص الكاميرا وأجهزة قياس الليزر، لا يزال المفتشون يفحصون الزجاجات بشكل فردي في نهاية الناقل. يصعب تحديد بعض العيوب من خلال قواعد الكشف الثابتة، بما في ذلك الخدوش التي تصبح مرئية فقط في زوايا معينة، والأكتاف غير المستوية قليلاً، وطبقات العفن التي لم تتم إزالتها بالكامل.
يركز الفحص على خمس مناطق رئيسية: الفم والرقبة والكتف والجسم والقاعدة. كل منطقة لديها عيوب محتملة مختلفة. قد يمنع الفم الخارجي من تركيب الإغلاق بشكل صحيح. يمكن أن تتطور الشريحة الموجودة حول الرقبة إلى صدع أثناء الحشو. قد تؤدي القاعدة المشوهة إلى جعل الزجاجة غير مستقرة على منصة نقالة أو عند تغذية خط التعبئة. يقوم المفتشون بتقييم ما إذا كانت كل زجاجة تلبي المتطلبات المادية والوظيفية المحددة في مواصفاتها.
يوفر الفحص اليدوي أيضًا مستوى من الحكم لا يمكن للمعدات الآلية استبداله بالكامل. يمكن للمفتشين ذوي الخبرة الذين يعملون بنفس تصميمات الزجاجة مع مرور الوقت التعرف على التغييرات قبل ظهورها في إحصائيات الرفض. قد تشمل هذه الاختلافات في انتقال الضوء عبر الزجاج، أو الاختلافات في خصائص التعامل، أو التغييرات الطفيفة في شكل الكتف. قد لا تظهر مثل هذه الملاحظات دائمًا في خطة التحكم الرسمية، ولكنها يمكن أن تساعد في تحديد مشكلات الإنتاج النامية.
تساعد هذه المرحلة أيضًا في التحقق مما إذا كانت المواصفات المكتوبة تتوافق مع المظهر الفعلي للزجاجات النهائية. يمكن للرسم أن يحدد الحجم المقبول للرقاقة، لكنه لا يمكن أن يوضح بشكل كامل مدى وضوح تلك الشريحة على الزجاجة النهائية. يمكن للمفتشين والعملاء تقييم ذلك بشكل أكثر فعالية من خلال فحص العينات المادية معًا والتأكد من معايير المظهر المتفق عليها.
ما يمسك:يتم تقييم عيوب المظهر والتصنيع المرئية وفقًا للعينة المعتمدة ومواصفات المنتج المتفق عليها.
2. فحص الآلة الأوتوماتيكي
الاتساق في سرعة الخط
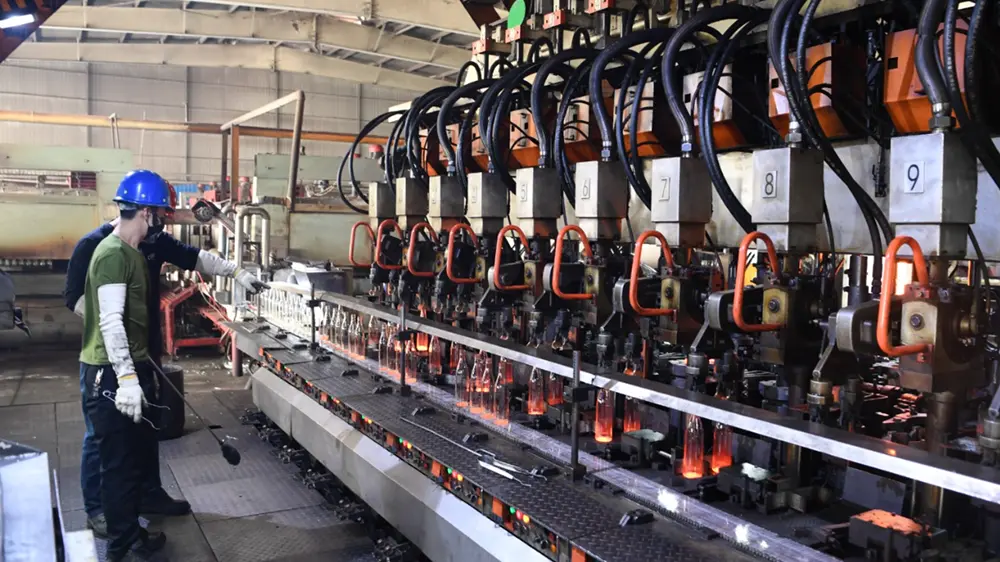
عندما يوفر الفحص اليدوي الحكم البشري، فإن الفحص التلقائي للآلة يوفر إمكانية التكرار. تقوم محطات الكاميرا وأجهزة الاستشعار بفحص الميزات التي تم تكوينها من أجلها، بما في ذلك تفاوتات الأبعاد، وتشطيب الفم، والعيوب الجانبية والقاعدة، والشقوق، وتشكل المخالفات. يتم تقييم كل زجاجة وفقًا لنفس عتبات الكشف طوال فترة الإنتاج.
يتم بشكل عام رفض الزجاجات المعيبة تلقائيًا وتحويلها من الناقل قبل الانتقال إلى مرحلة الإنتاج التالية. ويساعد ذلك على منع وصول الحاويات الزجاجية المعيبة إلى منطقة التعبئة، حيث قد تؤدي الزجاجة المتشققة إلى إتلاف الزجاجات المجاورة والكرتون المحيط بها.
ومع ذلك، تعتمد قدرة الكشف الخاصة بآلة الفحص على أجهزة الاستشعار والخوارزميات والتكوين الخاص بها. قد يمر عيب خارج معلمات الكشف المحددة عبر النظام، في حين أن الإعدادات الصارمة بشكل مفرط يمكن أن تؤدي إلى رفض غير ضروري. ولهذا السبب، من الأفضل فهم فحص الماكينة على أنه عملية فحص خاضعة للرقابة وليس ضمانًا لتحديد كل عيب محتمل.
قد تستخدم خطوط الإنتاج عدة محطات فحص لتغطية خصائص الزجاجة المختلفة. لا تزال فعاليتها المجمعة تعتمد على قدرة المعدات وحساسية الكشف وتكوين الخط. ونتيجة لذلك، قد يحقق مصنعان يستخدمان عمليات فحص مماثلة نتائج كشف ورفض مختلفة.
ما يمسك:يتم تقييم العيوب الهيكلية والأبعاد في سرعة الإنتاج وفقًا لعتبات اكتشاف الماكينة المحددة مسبقًا.
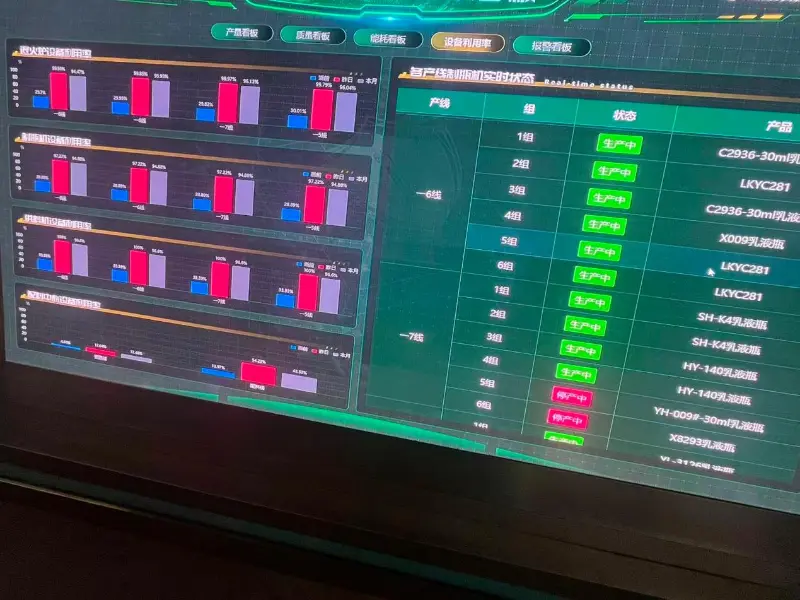
3. الفحص البصري بمساعدة الضوء
ما الذي يجعل الصندوق الضوئي مرئيًا؟
يصبح من السهل التعرف على بعض عيوب الزجاج تحت الإضاءة الخاضعة للرقابة. عندما يتم وضع زجاجة شفافة على خلفية مشرقة، تصبح الميزات التي قد يصعب رؤيتها تحت إضاءة المصنع العادية أكثر وضوحًا. وتشمل هذه الفقاعات داخل الجدار الزجاجي، والحجارة والشوائب الغريبة، والشقوق الدقيقة الممتدة من القاعدة، وتوزيع الزجاج غير المتساوي، والتموج السطحي الذي قد يؤثر على مظهر الزجاجة النهائية.
إن طريقة التفتيش راسخة، ولكن يجب تحديد معايير القبول وفقًا للتطبيق المقصود. قد يختلف حجم الفقاعة والكمية والموقع ونوع التضمين وحدود الرؤية بين المشاريع. على سبيل المثال، العيوب التي يمكن ملاحظتها على شفافةزجاجة الخمور الزجاجيةقد يكون أقل وضوحًا على الزجاجة التي تحتوي على رذاذ التلوين أو الزينة أو الزخارف المنقوشة.
الفحص بمساعدة الضوء له أيضًا قيود. قد يظل من الصعب اكتشاف العيوب الموجودة عميقًا داخل الجدار الزجاجي أو المحاذية لزاوية الرؤية. قد يكون من الضروري إجراء فحص إضافي للآلة أو اختبار العينة المدمر عندما تمثل هذه العيوب خطرًا معينًا.
ولهذا السبب، ينبغي أن تستند معايير القبول إلى ما يمكن لطريقة التفتيش التحقق منه بالفعل، وليس إلى توقعات غير واقعية للشفافية الكاملة. قد يصبح أحد المتطلبات التي لا يمكن التحقق منها باستمرار من خلال الفحص البصري مصدرًا للخلاف أثناء قبول المنتج.
ما يمسك:يتم تقييم الوضوح والشفافية والشمولات الداخلية وجودة السطح تحت إضاءة خاضعة للرقابة مقابل الحدود الموثقة.
4. اختبار القوة والأداء
ما إذا كانت الزجاجة ستنجو وماذا يحدث بعد ملئها
المظهر ليس سوى جزء واحد من جودة الزجاجة. الزجاجة التي تبدو صحيحة ولكنها تفشل تحت غطاء الرأس، أو داخل جهاز البسترة، أو في الجزء السفلي من علبة مكدسة، لا تزال غير مناسبة للتطبيق المقصود منها. يساعد اختبار الأداء على تقييم هذه المخاطر قبل أن تصل المنتجات إلى مراحل التعبئة والتوزيع.
أثناء الاختبار، يتم إخضاع عينة محددة لأحمال ميكانيكية محددة، أو ضغوط داخلية، أو تغيرات في درجات الحرارة. ثم تتم مقارنة النتائج مع معايير القبول المحددة لتصميم الزجاجة والاستخدام المقصود لها.
تغطي أربع فئات اختبار العديد من المتطلبات الشائعة، على الرغم من إمكانية تضمين طرق إضافية عندما يستدعيها التطبيق.
| طريقة الاختبار | ما يقيسه الاختبار |
|---|---|
| اختبار الحمل أو الضغط العمودي | مقدار القوة الهبوطية التي يمكن أن تتحملها الزجاجة في ظل ظروف اختبار محددة. |
| اختبار الضغط الداخلي | مقاومة الضغط الداخلي، خاصة بالنسبة للزجاجات المخصصة لحفظ المحتويات المضغوطة. |
| اختبار الصدمة الحرارية | مقاومة التغيرات السريعة في درجات الحرارة في ظل ظروف الاختبار المحددة. |
| اختبارات الأداء المحددة الأخرى | المتطلبات الميكانيكية أو الخاصة بالتطبيقات الإضافية المحددة في الطلب. |
يعتمد اختيار طرق الاختبار على تصميم الزجاجة ومواصفات الزجاج والتطبيق المقصود ومعايير القبول المعمول بها. لا تتطلب كل زجاجة نفس مجموعة الاختبارات.
تنطبق نتائج الاختبار على العينات التي تم فحصها بدلاً من التصديق التلقائي على كل زجاجة في دفعة الإنتاج. يعد حجم العينة واختيارها جزءًا مهمًا من طريقة الاختبار. توفر العينة الناجحة معلومات حول عملية التصنيع والمنتجات التي تم اختبارها، ولكن لا ينبغي تفسيرها كدليل على أن كل وحدة في الدفعة قد تم اختبارها بشكل فردي. ولذلك ينبغي أن يحدد تقرير الاختبار العينة والظروف التي تم فيها إجراء الاختبار.
 من المهم أيضًا التمييز بين اختبار القوة وقياس الصلابة. تستخدم هذه الطرق معدات مختلفة وتقيم خصائص مختلفة. لا يمكن التعامل مع نتيجة الصلابة كبديل لاختبار القوة الميكانيكية، ويجب أن تحدد تقارير الفحص الطريقة الفعلية المستخدمة.
ما يمسك:مشكلات الأداء الميكانيكي والحراري، والتي يتم قياسها على عينات محددة وفقًا لمعايير الاختبار الخاصة بالتطبيقات.
5. فحص ما قبل التعبئة
النظرة الأخيرة قبل إغلاق الكرتون
التعبئة قريبة من باب أحادي الاتجاه في عملية الإنتاج. بمجرد عد الزجاجات وترتيبها وحمايتها وإغلاقها داخل علب الكرتون، يصبح تحديد الخلل أكثر تعقيدًا. قد يلزم إعادة فتح الكراتين ومطابقة الكميات وإعادة بناء المنصات. يساعد فحص ما قبل التعبئة على منع المنتجات غير المطابقة من الوصول إلى هذه المرحلة.
يغطي الفحص المظهر ومواصفات المنتج والكمية، وإذا أمكن، جودة زخرفة السطح.
بالنسبة للزجاجات المزخرفة، تتضمن قائمة الفحص عناصر إضافية:
- موقف الشعار وتسجيل الطباعة
- تناسق الألوان عبر عملية الإنتاج
- مظهر الطلاء والتغطية
- جودة الديكور السطحي
- مواصفات الديكور الأخرى المتفق عليها للطلب
يعد الديكور جزءًا مهمًا من عملية الفحص لأن التصميم المعتمد ومعايير الجودة يجب أن يتطابقا. عادةً ما يتم تحديد الطباعة والتجميد والتلوين بالرش والنقش أثناء تطوير المنتج. بمجرد أن تصبح المعالجة السطحية جزءًا من التصميم المعتمد، يجب أيضًا تضمين مظهرها والتفاوتات المطبقة في معايير القبول.
يمكن أن يصبح مرجع الديكور الذي تمت الموافقة عليه بصريًا ولكن ليس له تسامح كتابي مصدرًا للخلاف أثناء الفحص النهائي. إن توثيق اللون والموضع والتغطية والمظهر المقبول مقدمًا يجعل عملية الفحص أكثر اتساقًا.
التعبئة والتغليف نفسها هي أيضًا جزء من الشيك. تحدد الفواصل والإدخالات الواقية وتكوينات الكرتون مدى حماية الزجاجات من الحركة والاتصال من زجاجة إلى زجاجة أثناء النقل. قد تظل الكرتونة التي تجتاز الفحص على طاولة التعبئة عرضة للتلف أثناء النقل إذا كان ترتيبها الداخلي لا يوفر الحماية الكافية.
ما يمسك:مطابقة المنتج وجودة الديكور والكمية وجاهزية التعبئة قبل غلق الكراتين.
6. التفتيش قبل الشحن
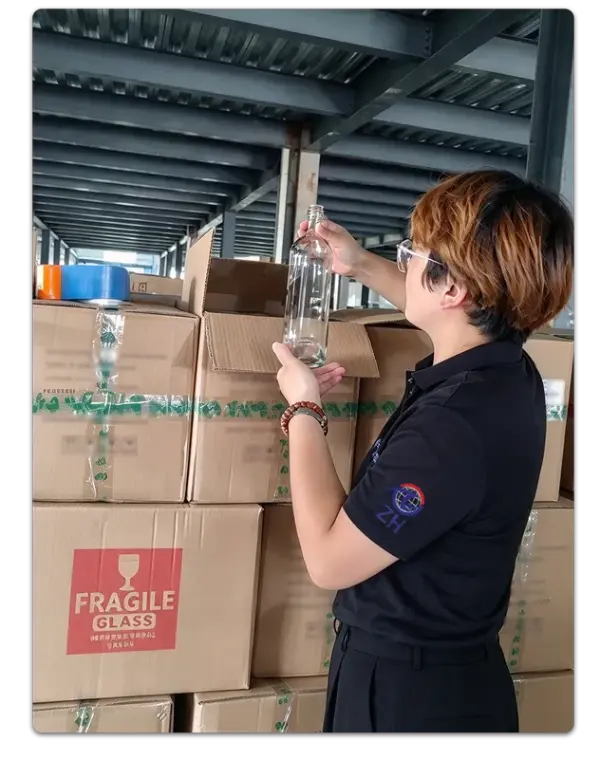 إعادة فتح الكرتونة لفحص الكرتونة
يوفر فحص ما قبل الشحن فرصة ثانية لفحص المنتجات التي اجتازت بالفعل فحوصات الجودة السابقة. يتم فتح الكراتين المختارة وفقًا لخطة أخذ العينات المتفق عليها. يتم إعادة فحص الزجاجات الموجودة بالداخل بحثًا عن المظهر والعيوب المرئية ومواصفات المنتج وجودة الديكور. يقوم المفتشون أيضًا بفحص ترتيبات التعبئة للتأكد من بقاء الزجاجات في مكانها الصحيح وحمايتها.
هذه هي مرحلة الفحص التي تقوم بتقييم المنتجات في حالة الشحن الفعلية بدلاً من حالة الإنتاج الأصلية. ويمكنه تحديد تلف التعامل وأخطاء التعبئة والمشكلات المتعلقة بالتحميل التي ربما لم تكن موجودة أثناء عمليات فحص الإنتاج السابقة.
يعتمد عدد الكراتين المفتوحة على متطلبات الطلب وحجم الشحنة وقيمة المنتج وخطة أخذ العينات المتفق عليها. قد تستخدم المشاريع المختلفة مستويات مختلفة لأخذ العينات. ما يهم هو أن يتم الاتفاق على طريقة التفتيش ومعايير القبول مسبقًا وتطبيقها بشكل متسق، بحيث يمكن دعم الموافقة على الشحنة أو رفضها بمتطلبات موثقة بدلاً من الحكم الذاتي.
والنتيجة هي نقطة تحكم إضافية عندما تكون البضائع معبأة بالفعل، وموسومة، ومكدسة، في انتظار التحميل.
ما يمسك:يتم إعادة فحص المنتجات المعبأة وشروط التعبئة والتغليف وفقًا لخطة أخذ العينات المتفق عليها قبل التحميل.
تركيز التفتيش:إعادة فحص المنتجات المعبأة المختارة وحالة الكرتون والتغليف الواقي قبل الشحن.
ستة شيكات، نظام واحد
الزجاجة التي تصل إلى خط التعبئة اجتازت ستة أنواع من الفحص
كل تفتيش يجيب على سؤال مختلف. هل تبدو الزجاجة صحيحة؟ وهل أبعادها في حدود التسامح؟ هل الزجاج نظيف بصريًا؟ هل يمكنها تحمل ظروف الخدمة المقصودة؟ هل الديكور مطابق للتصميم المعتمد؟ هل ظل المنتج محميًا أثناء التعبئة؟
ولا توجد مرحلة واحدة تغطي كل هذه المتطلبات، ولا يمكن لمراحل التفتيش أن تحل محل بعضها البعض. بحلول الوقت الذي يتم فيه إغلاق الزجاجة داخل الكرتون، تكون معظم الفرص لتصحيح عيوب الإنتاج قد انتهت بالفعل. ولهذا السبب فإن عمليات التفتيش التي يتم إجراؤها في وقت مبكر من عملية التصنيع لا تقل أهمية عن الفحوصات النهائية قبل الشحن.
تعتمد فعالية النظام على معايير القبول الموثقة بشكل واضح. يتضمن فحص الزجاج اتخاذ قرارات عملية بشأن أحجام الفقاعات المقبولة، ورؤية طبقات القالب، وعيوب السطح، وعدد الزجاجات المعيبة المسموح بها داخل العينة. وينبغي الاتفاق على هذه المتطلبات بين العميل والمورد قبل بدء الإنتاج، بدلاً من مناقشتها لأول مرة بعد التسليم.
يمكن للموردين الذين يوثقون معايير الفحص الخاصة بالمشروع ويحتفظون بالعينات المرجعية المعتمدة الحفاظ على معايير جودة أكثر اتساقًا وتقليل الخلافات أثناء قبول المنتج. للتخصيصزجاجة الخمور الزجاجيةفي المشاريع، تكون هذه التفاصيل ذات أهمية خاصة عندما يشكل شكل الزجاجة ووضوح الزجاج ومعالجة السطح والزخرفة جزءًا من المواصفات النهائية.
هيكل الفحص هذا ليس فريدًا لشركة مصنعة واحدة. إنه يعكس النهج العملي المستخدم في صناعة الحاويات الزجاجية: يمكن أن تحدث العيوب في مراحل مختلفة من الإنتاج، وتساعد عمليات الفحص التي يتم إجراؤها في نقاط مختلفة على تحديد المشكلات التي قد يفشل فيها فحص نهائي واحد.
تتبع شركة HYT Packaging نهج الفحص متعدد المراحل، مع تحديد أولويات الفحص من خلال تصميم الزجاجة وعملية التصنيع والتطبيق المقصود.
بالنسبة للعملاء الذين يقومون بتقييم مورد العبوات الزجاجية، فإن السؤال الأكثر فائدة ليس مجرد عدد عمليات التفتيش التي يتم إجراؤها، ولكن ما إذا كان لكل فحص معايير قبول واضحة وموثقة. توفر ستة عمليات فحص ذات حدود غامضة ضمانًا أقل من عدد أقل من عمليات الفحص المدعومة بمعايير محددة وطرق محددة لأخذ العينات وعينات مرجعية معتمدة.
أخبار ذات صلة
- لماذا تعتبر زجاجة الدورق الخزفية من Rooster Whisky الخيار الأمثل لتغليف المشروبات الروحية المتميزة
- لماذا تعتبر زجاجة أريزونا الزجاجية المستديرة سعة 750 مل خيارًا ممتازًا لتغليف المشروبات الروحية المتميزة
- زجاجة فودكا زجاجية مخصصة جديدة: عبوة HYT لعلامة تجارية للمشروبات الروحية في أمريكا الشمالية
- لماذا يعتبر إبريق المشروبات الكحولية الزجاجي سعة 1.75 لتر المزود بمقبض هو الاختيار الذكي لتغليف المشروبات الحديثة
- تطلق شركة HYT Packaging خطًا جديدًا لزجاجات المشروبات الروحية المصنوعة من زجاج الصوان خفيف الوزن لدعم العلامات التجارية للمشروبات منخفضة الكربون
- كيف يمكن لزجاجة المشروبات الكحولية الزجاجية ذات الرقبة الطويلة من بيليسيما مع الفلين العلوي أن ترفع من مستوى العلامة التجارية للمشروبات الخاصة بك
اترك لي رسالة
منتجات جديدة

توصيات الأخبار